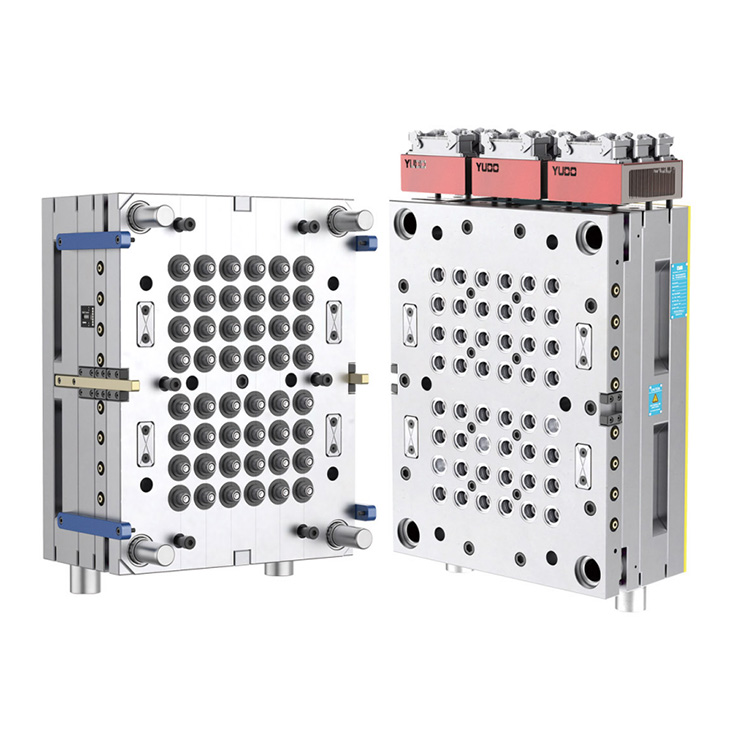
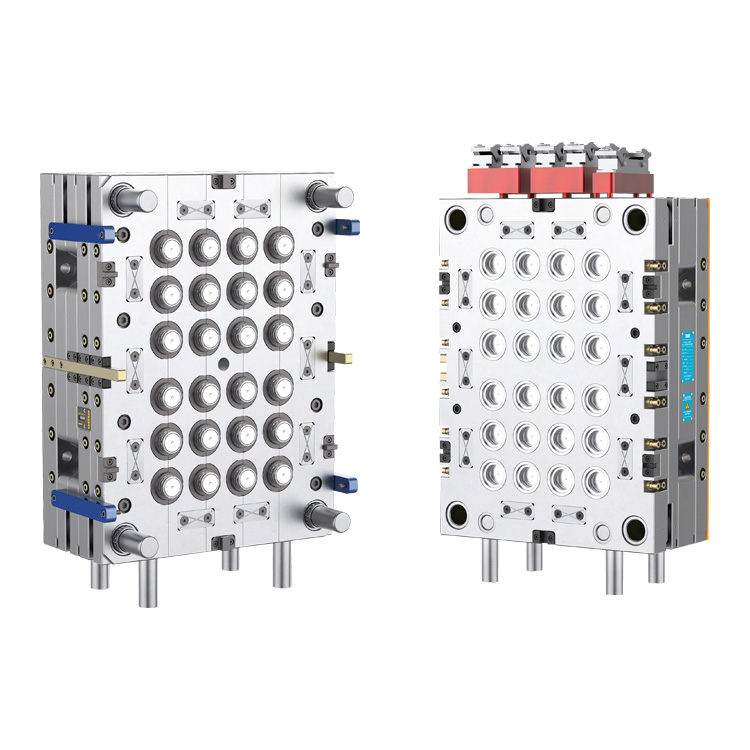
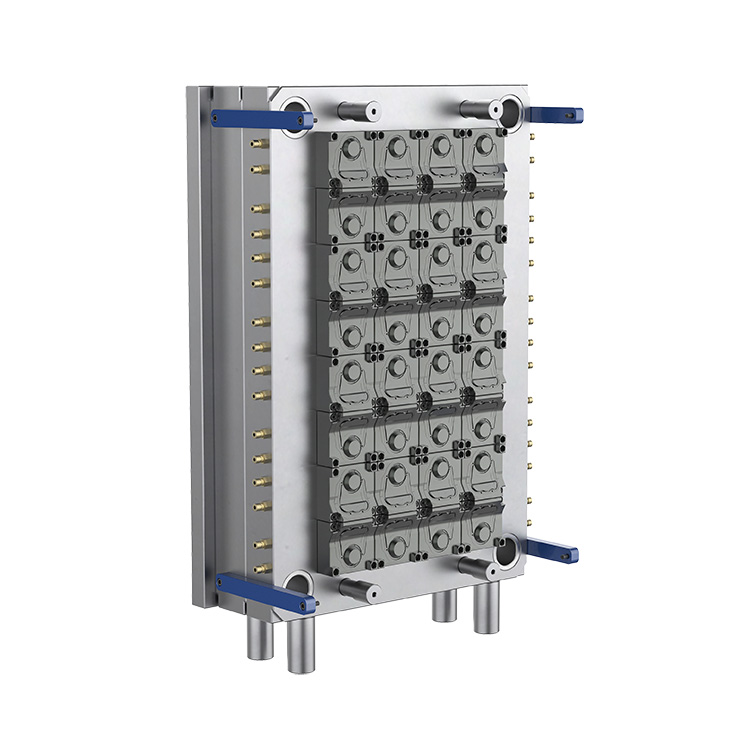
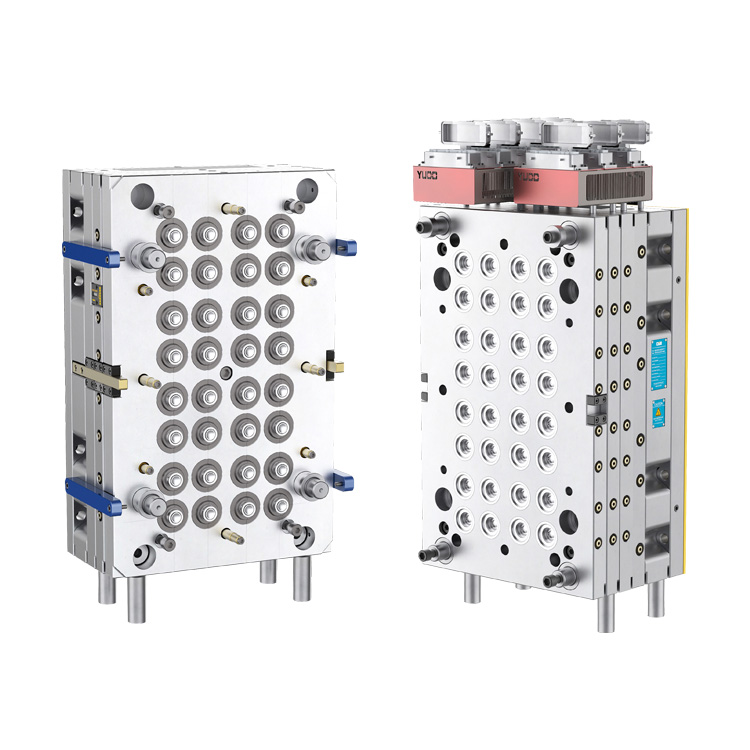
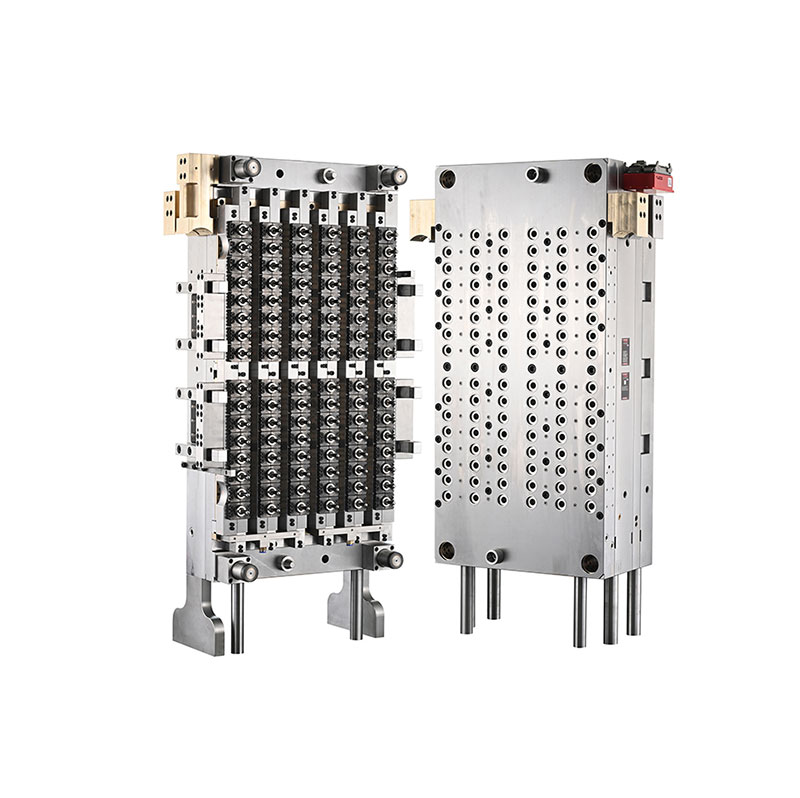
Делонг, производител на калапи за инјектирање со седиште во Кина со повеќе од 30 години искуство во индустријата, обезбедува прецизни решенија за алатки за производство на пластична амбалажа со голем волумен. На96-шуплина 29 25 Калап за преформи за миленичиња за вратот со капија за вентил за иглае дизајниран за напорно производство на преформи на ПЕТ, комбинирање на распоред со висока празнина, контролиран систем за топла тркала и компатибилност со автоматизирана производствена опрема за поддршка на конзистентно производство за пијалоци, храна и дневни апликации за хемиско пакување.
Калапот за преформи со високи перформанси на PET директно влијае на ефикасноста на производството, конзистентноста на димензиите, искористеноста на материјалот и квалитетот на шишето низводно. Конфигурацијата со 96 шуплини им овозможува на производителите да произведуваат повеќе преформи во секој циклус на инјектирање, додека системот за топла тркала со портата на вентилот за игла помага да се контролира испораката на топење на поединечни порти. За производителите кои користат компатибилни Nestal машини за вбризгување и роботска автоматизација со пет станици, вистинскиот дизајн на калапот може да поддржи стабилно, повторливо производство. Оваа статија ги објаснува принципите на работа на калапот, клучните избори на материјали, инженерските предности, критериумите за селекција, барањата за одржување и практичните размислувања за проценка на инвестицијата на калапот со висока шуплина за преформи на ПЕТ.
ПЕТ преформите се компоненти вбризгувани кои потоа повторно се загреваат и се обликуваат со истегнување во шишиња или други контејнери. Нивните димензии, распределбата на материјалот, геометријата на вратот и состојбата на површината влијаат на перформансите на готовата амбалажа.
Калапот со 96 шуплини содржи 96 поединечни позиции на шуплината, што овозможува правилно конфигуриран систем за обликување со вбризгување да формира до 96 преформи во еден целосен циклус на калапи. Овој аранжман е особено погоден за производители кои бараат значителен производствен капацитет без да се потпираат на бројни посебни машини за обликување.
Спецификацијата на вратот 29/25 го идентификува планираниот дизајн на завршетокот на вратот. Купувачите треба да го потврдат прецизниот профил на конецот, димензиите на заптивката, компатибилноста на затворањето и релевантниот цртеж на завршетокот на вратот пред да нарачаат. Овие детали одредуваат дали готовиот преформа ќе одговара на планираното капаче и процесот на дување шишиња.
Според информациите за производот на Daelong, овој калап е дизајниран за Nestal машините за обликување со инјектирање опремени со роботски систем со пет станици. Вистинската компатибилност треба да се потврди со моделот на машината на купувачот, димензиите на плочата, капацитетот за вбризгување и конфигурацијата на автоматизацијата.
Во обликувањето со вбризгување со висока шуплина, рамномерно распоредувањето на стопениот ПЕТ низ сите шуплини е голем инженерски предизвик. Варијациите во температурата на топењето, притисокот, отпорноста на проток или перформансите на портата може да предизвикаат разлики во тежината, изгледот и димензионалната прецизност.
Системот за жежок погон на портата на вентилот со игла користи подвижен игла на вентилот за да го контролира отворањето и затворањето на портата. Системот е дизајниран да управува со влегувањето на топењето во секоја празнина и може да помогне да се создадат почисти области на портата и поконзистентно полнење кога правилно се дизајнира, се одржува и се синхронизира со процесот на вбризгување.
За овој модел, Daelong специфицира систем за жешка порта за вентили од серијата PC-VG. Конечните резултати зависат од целокупниот дизајн на топла тркала, состојбата на вентилот, контролата на температурата, поставките за вбризгување, перформансите на ладењето и подготовката на PET смолата. Купувачите треба да побараат проба на мувла и проценка на примерокот за да се потврдат перформансите според нивните реални работни услови.
Изборот на материјали е од суштинско значење за калапот за преформа на PET со висока шуплина бидејќи поединечните компоненти доживуваат различни комбинации на топлина, притисок, триење и повторено механичко движење. Соодветните челици за алати и материјалите за топла тркала помагаат во поддршката на димензионалната стабилност, отпорноста на абење и сигурната долгорочна работа.
Следната табела ги сумира материјалите и инженерските информации објавени од Daelong за овој калап.
| Компонента | Специфичен материјал | Објавено Цврстина | Инженерска цел |
|---|---|---|---|
| Шуплина и јадро | Германија 2316 челик | HRC 42-45; прецизно стврднување до HRC 50–54 | Ја формира геометријата на преформата и поддржува отпорност на абење |
| Прстен на вратот | Германија 2316 челик | HRC 45-50 | Формира финиш на вратот и интерфејс за затворање |
| Игла на вентилот | Јапонски челик SKD51 | HRC 58-60 | Го контролира отворањето и затворањето на вратата |
| Млазница за топла тркач | Американски берилиум бакар | HRC 37 | Поддржува пренос на топлина во склопот на млазницата |
| Плоча на колектор | H13 челик | HRC 35–38 | Ја поддржува структурата на колекторот за топла тркала |
| Основна плоча | Челик за алат P20 | HRC 27–32 | Обезбедува структурна поддршка за склопот на мувла |
Забелешка: горенаведените вредности на цврстина ги следат објавените спецификации на страницата на производот. Купувачите треба да ги потврдат сертификатите за финалниот материјал, состојбата на термичка обработка, спецификациите на компонентите и евиденцијата за инспекција во одобрената техничка документација.
Делонг, исто така, известува за толеранции на обработка од 0,003-0,005 mm, заменливост на компонентите до 90%, и концентричност на дебелина на ѕидот на преформот од ±0,0075 mm при L = 100 mm. Ова се важни точки за техничка проценка; нивните методи на мерење, локациите на инспекцијата и критериумите за прифаќање треба да се договорат пред прифаќањето на производството.
Примарната предност на конфигурацијата со 96 празнини е нејзиниот капацитет да формира многу преформи во секој циклус. Кога е поврзан со машина за вбризгување со соодветна големина, балансирано полнење, ефективно ладење и автоматско ракување, овој распоред може да им помогне на производителите да го зголемат производството додека подобро го користат просторот за производство.
Сепак, вистинскиот број на прифатливи преформи произведени на час зависи од времето на циклусот, достапноста на машината, стабилноста на процесот, планираното одржување и процентот на отфрлени делови. Затоа, планирањето на производството треба да користи проверени податоци од пробните тестови наместо само број на шуплини.
Конзистентната тежина на преформата, димензиите на вратот и дебелината на ѕидот се од суштинско значење за обликувањето со истегнување низводно. Разликите помеѓу шуплините може да доведат до нерамномерна распределба на материјалот, неконзистентна јачина на шишето или зголемена стапка на отфрлање.
Добро дизајнираниот топол тркач, прецизно произведените компоненти на мувла и балансираното ладење може да помогнат во намалувањето на овие варијации. Рутинското земање примероци и идентификацијата на шуплината се корисни за откривање на проблеми пред тие да влијаат на голема производна серија.
Делонг ја идентификува заменливата структура на шуплината како една од инженерските предности на калапот. Заменливите компоненти може да го поедностават насоченото одржување бидејќи истрошен или оштетен дел може да се сервисира без да се замени целокупниот состав на мувла.
Купувачите треба да го потврдат вистинскиот опсег на заменливост, достапноста на резервните делови, процедурите за замена и барањата за проверка на димензиите. Овие детали им помагаат на тимовите за одржување да го проценат времето на застој и да подготват соодветни резервни залихи.
Производството на преформи со голема брзина зависи од повеќе од перформансите на вбризгување. Опремата за ракување со роботи, ладење, пренесување, проверка и дување низводно мора да работат заедно. Компатибилноста со планираниот систем за автоматизација помага да се намали рачното ракување и поддржува попредвидлив работен тек на производството.
Завршувањето на вратот 29/25 и распоредот со 96 празнини го прават овој тип на калапи релевантен за операциите на пакување кои бараат значителни количини на PET преформи. Соодветноста на готовиот шише зависи од дизајнот на вратот, тежината на преформата, степенот на смола, геометријата на шишето и предвидените услови за полнење.
Не секоја завршница со 29/25 врат е заменлива со секое капаче од шише или линија за полнење. Производителите треба да ги проверат цртежите за затворање, карактеристиките што се очигледни од манипулации, барањата за запечатување и применливите стандарди за пакување пред да се посветат на дизајнот на калапот.
Изборот на калап со висока шуплина бара преглед на целосниот производствен систем наместо споредба на броевите на шуплините или само набавните цени. Технички соодветен калап треба да одговара на машината, смолата, дизајнот на шишето, целта на производството и ресурсите за одржување достапни во фабриката.
За дополнителни детали за производот, прегледајте го калапот на Daelong со 96 шуплина 29/25 врат за преформи PET со портата на вентилот за игла и неговата поширока палета на решенија за калапи за преформи PET.
Дури и прецизно изработениот калап бара редовно одржување за да се одржи постојана изведба. Во систем со 96 празнини, мал проблем што влијае на неколку шуплини може да генерира значителен број неисправни делови ако остане неоткриен.
Превентивното одржување може да го намали неочекуваното време на прекин и да ја направи замената на компонентите попредвидлива. Соодветниот интервал на одржување треба да се заснова на условите за производство, квалитетот на смолата, работните часови, резултатите од инспекцијата и препораките на производителот.
Калапот за преформа PET со 96 шуплини содржи 96 шуплини за обликување и може да произведе до 96 преформи по целосен циклус на инјектирање кога сите шуплини работат правилно. Реалното производство зависи од времето на циклусот, перформансите на машината и стапките на прифаќање на производот.
Ознаката 29/25 ја идентификува предвидената конфигурација на завршетокот на вратот. Точните димензии и интерфејсот за затворање треба да се потврдат со користење на одобрениот инженерски цртеж за да се обезбеди компатибилност со избраниот дизајн на капачето и шишето.
Системот на портата на вентилот со игла го контролира влезот на топење преку подвижните иглички на вентилот. Со соодветни поставки за дизајн и процес, може да ја подобри конзистентноста на портата, да поддржува контролирано полнење и да ги намали одредени дефекти поврзани со портата во обликувањето со вбризгување со голем волумен.
Делонг ја специфицира компатибилноста со Nestal машините за вбризгување опремени со роботски систем со пет станици. Прецизниот модел на машината и барањата за интерфејс треба да се потврдат пред да се нарача, вклучувајќи ја силата на стегање, капацитетот за вбризгување, димензиите на плочата и деталите за автоматизација.
Објавените спецификации вклучуваат челик Германија 2316 за шуплината, јадрото и прстенот на вратот; Јапонски челик SKD51 за игла на вентилот; берилиум бакар за топла млазница; челик H13 за плочата на колекторот; и челик за алат P20 за основната плоча. Барањата за финалниот материјал и тврдоста треба да се потврдат во спецификацијата за купување.
Производителите треба да одржуваат избалансирани температури на топла тркала, соодветни параметри за вбризгување, ефективно ладење и чисти површини за обликување. Редовното земање примероци шуплина по празнина и превентивното одржување помагаат да се идентификуваат отстапувањата пред да предизвикаат широко распространети отфрлања.
Обезбедете го цртежот до завршетокот на вратот, тежината и димензиите на предформата, наменетата примена на шишето, моделот на машината за инјектирање, целта на производството, спецификациите за смола, барањата за автоматизација и претпочитаниот распоред за испорака. Овие детали му помагаат на производителот да ја процени компатибилноста и да подготви попрецизен предлог.
Калапот за преформи на ПЕТ со 96 празнини со систем за порти со вентили со игли може да биде вредна инвестиција за производителите на амбалажа кои бараат висок производствен капацитет, повторлив квалитет на преформа и компатибилност со автоматско обликување со вбризгување. Неговата долгорочна вредност зависи од прецизното инженерство, соодветните материјали, балансираното полнење и ладењето, сигурната интеграција на машината и дисциплинирано одржување.
Делонг го комбинира своето искуство во производството на калапи за инјектирање со дизајн на производ наменет за производство на преформи на PET со голем волумен. Пред да донесат одлука за купување, производителите треба да ги проценат техничките цртежи, да ја потврдат компатибилноста на машината и да утврдат јасни критериуми за прифаќање за испитувањата на мувлата и конечната испорака.
Барате доверливо решение за мувла за преформи PET за вашата производна линија? Контактирајте со Делонгда разговарате за вашите спецификации на вратот 29/25, дизајнот на преформите, конфигурацијата на машината и барањата за излез. Посетете ја страницата на производот или контактирајте со нас за да побарате технички детали и понуда прилагодена на вашите производствени потреби.